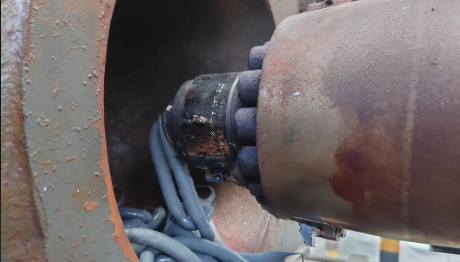
问题
开模时熔体从射嘴流出,污染浇口区域、浪费原料并迫使额外清理,拖慢生产。
常见原因
- 01低粘度或高温树脂下射嘴封胶不足。
- 02熔温过高使熔体粘度下降。
- 03注射后料筒内残余压力。
- 04射嘴座或射嘴头磨损,无法干净密封。
- 05保压后减压(回抽)不足。
技术难点
- 在不冻嘴的前提下实现干净封胶。
- 使封胶机构匹配树脂与温度窗口。
- 在防止流涎的同时保持周期速度。
- 同时避免拉丝。
忆源技术解决方案
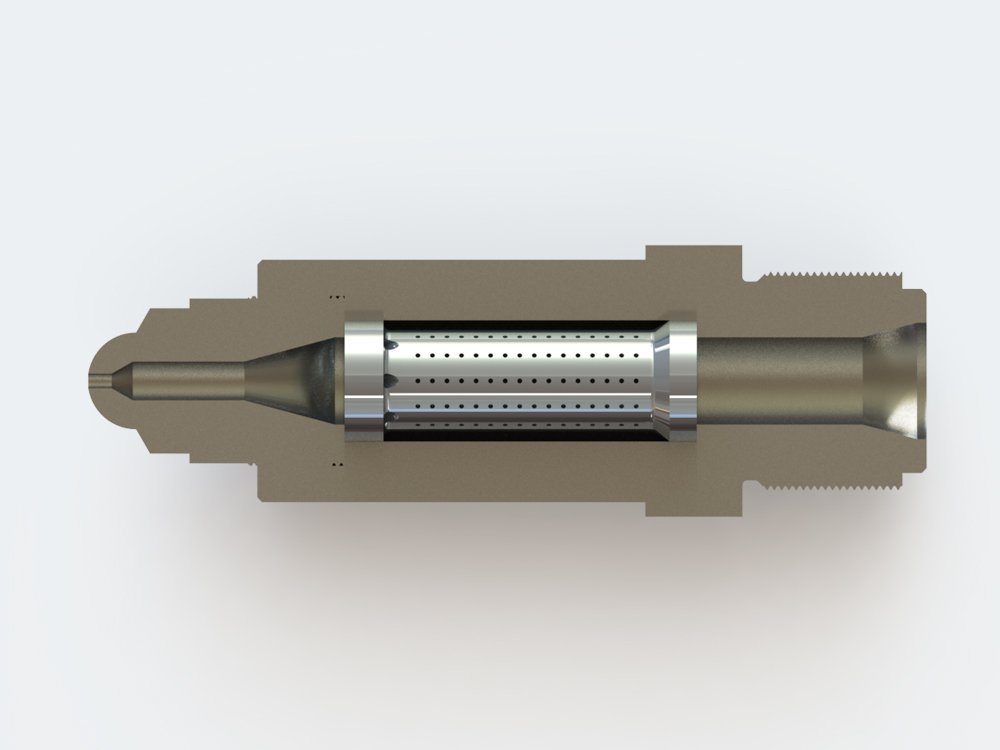
- 01弹簧封胶射嘴,简单可靠地阻断熔体。
- 02针阀封胶射嘴,高压下正向、可重复封胶。
- 03活塞封胶射嘴,干净、同步的熔体控制。
- 04优化射嘴头结构与表面光洁度,降低粘附。
- 05提供减压与温度设置指导,配合封胶。
推荐产品
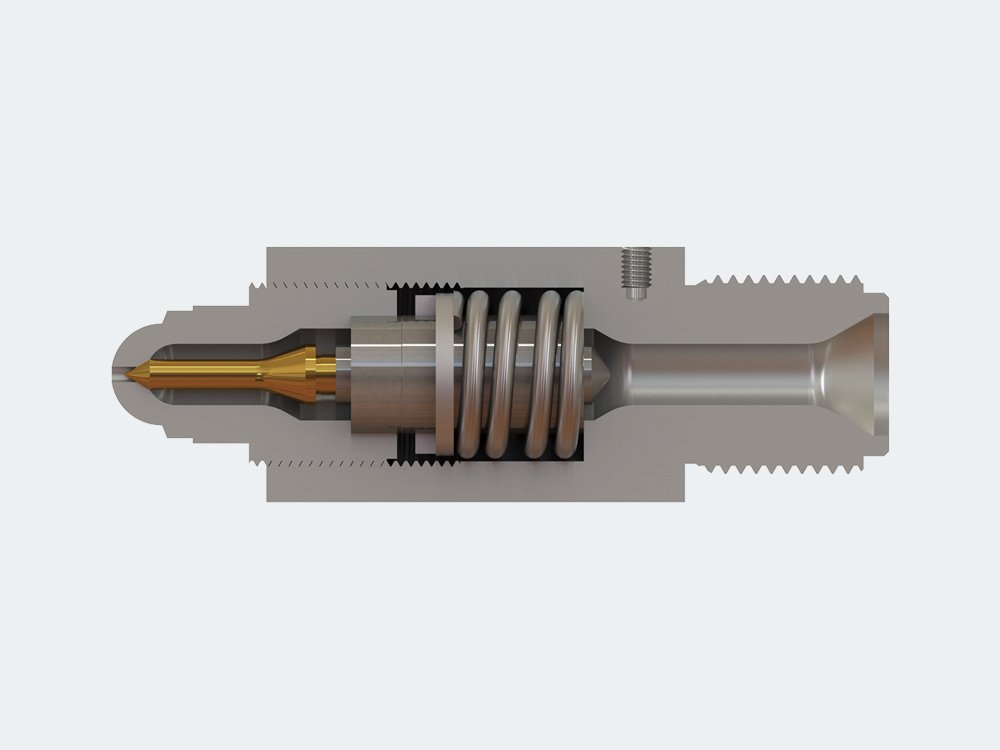
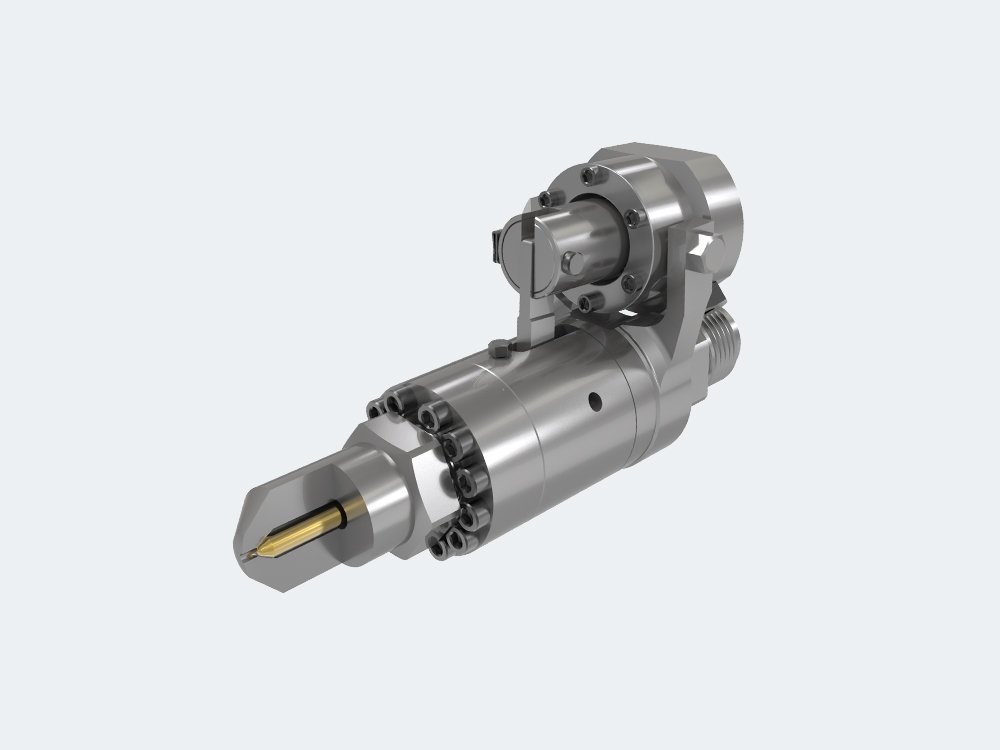
应用 / 材料
工程塑料低粘度与高流动性树脂热流道与多腔系统精密与外观注塑
常见问题解答
取决于树脂与压力。弹簧封胶射嘴适用于简单场合,针阀封胶射嘴在高压下正向密封,活塞封胶射嘴提供同步熔体控制。
熔温过高、料筒残余压力、射嘴座磨损或减压不足都可能导致流涎。忆源可按您的工艺窗口匹配射嘴与射嘴头。
可以。忆源按机型接口、射嘴尺寸、材料与工艺要求生产弹簧、针阀与活塞封胶射嘴。