挤出单螺杆
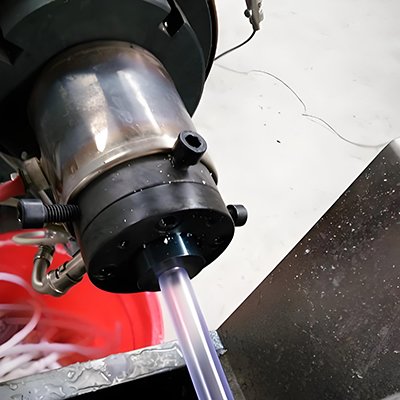
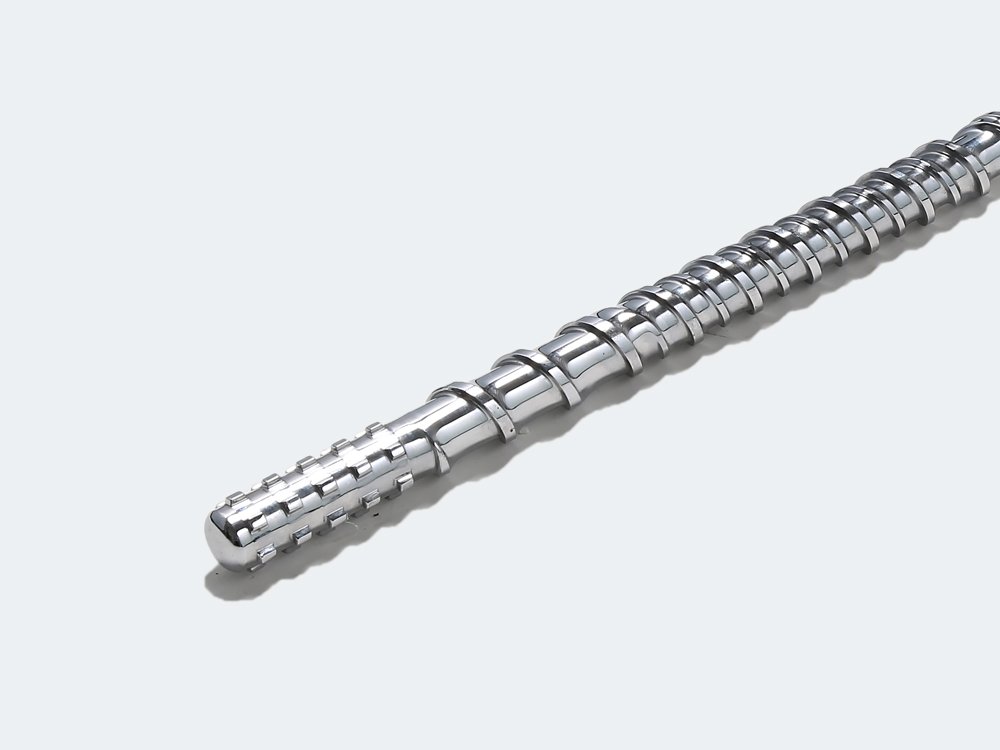
挤出单螺杆采用屏障、混合与计量几何结构,保障连续挤出稳定产量。螺棱可氮化、PTA 双合金或淬硬,表面镀铬或 PVD,适用于管材、薄膜、异型材与造粒,可全段 PTA 堆焊包覆。
技术参数
| 名称 | 挤出单螺杆 |
|---|---|
| 材料 | 38CrMoAlA, SKD61, D2, DC53, C276 |
| 应用 | 管材、薄膜、异型材、造粒 |
| 处理 | 氮化、PTA 双合金、淬硬 |
| 表面处理 | 镀硬铬、PVD |
| 制造方式 | 按图纸或样品定制 |
| 螺杆直径 | 1:28 | 1:33 | 1:38 | |||
|---|---|---|---|---|---|---|
| 转速 (rpm) | 产量 (kg/h) | 转速 (rpm) | 产量 (kg/h) | 转速 (rpm) | 产量 (kg/h) | |
| Φ45 | ~70 | 50 | ~120 | 80-120 | ~150 | 120-180 |
| Φ60 | ~70 | 100 | ~120 | 180-250 | ~150 | 300-350 |
| Φ75 | ~70 | 160 | ~120 | 300-400 | ~150 | 400-500 |
| Φ90 | ~70 | 250 | ~120 | 400-500 | ~150 | 600-700 |
| Φ120 | ~70 | 350 | ~120 | 700-800 | ~150 | 800-1000 |
| Φ150 | ~70 | 500 | ~120 | 1000-1200 | ~150 | 1200-1500 |
工程亮点
- 按应用可选标准或混炼结构
- 螺棱全段 PTA 双合金堆焊包覆
- 数十年专业设计经验
常见问题解答
单螺杆通过不同的螺杆段来输送、压缩、熔融和计量聚合物。其几何形状决定了物料加工的效率。
选型时应考虑聚合物、产量要求、螺杆直径、长径比、压缩比、加工温度及添加剂。
高产挤出需要能在维持合适压力和熔体温度的同时高效输送和熔融的螺杆几何形状。最佳设计取决于聚合物和挤出工艺。
可以。ROOTIER 可根据机台尺寸、材料要求、产量目标及客户图纸,生产挤出螺杆。