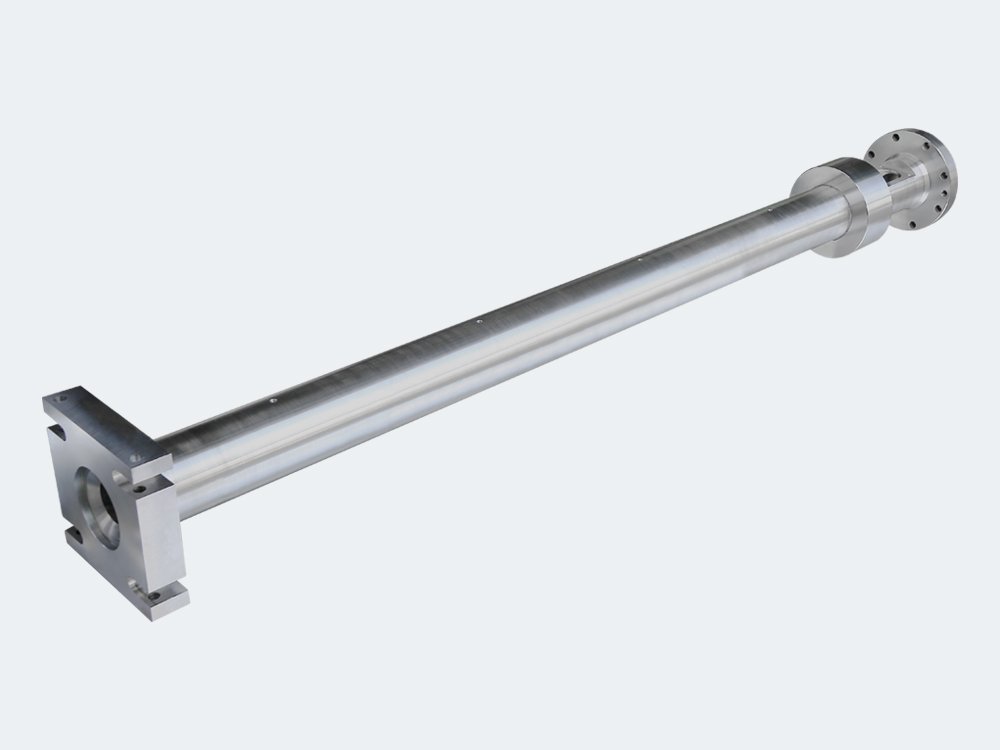
挤出单机筒
挤出单机筒具有耐磨内孔,冷却/加热区按规格配置。提供氮化与双合金等级,优化加料结构提高产量,添加钨合金与专用合金适配耐磨及无卤阻燃加工。
技术参数
| 名称 | 挤出料筒 |
|---|---|
| 材料 | 38CrMoAlA、双合金 |
| 处理 | 氮化、离心铸造 |
| 制造方式 | 按图纸或样品定制 |
| 牌号 | 硬度 | 处理 | 热膨胀系数 (400°C) | 抗磨损 | 抗腐蚀 | 应用 |
|---|---|---|---|---|---|---|
| T-100 | 950HV | 氮化 | 12.8x10⁻⁶ | ★★ | ★ | 通用 |
| T-200 | 60-62HRC | 离心铸造 | 12x10⁻⁶ | ★★★ | ★★ | 回料聚合物 |
| T-300 | 62-64HRC | 离心铸造 | 12x10⁻⁶ | ★★★★ | ★★★★ | 腐蚀与磨损 |
| T-400 | 62-66HRC | 离心铸造 | 12x10⁻⁶ | ★★★★★ | ★★★★★ | 极端磨损 |
工程亮点
- 优化加料结构,提高产量
- 添加钨合金,提升耐磨性
- 专用合金适配无卤阻燃材料
常见问题解答
单机筒容纳挤出螺杆,并构成受控的加工通道,聚合物在其中被输送、熔融、混合和加压。
玻璃纤维等磨料填料、矿物添加剂及其他产生磨损的材料会加速机筒磨损。高温和连续运行也会产生影响。
间隙过大会降低输送效率、增加螺杆与机筒之间的回流、降低产量,并使工艺控制更加困难。
可以。ROOTIER 可根据聚合物和磨损工况选择材料和表面处理方案,提供定制单机筒。