问题
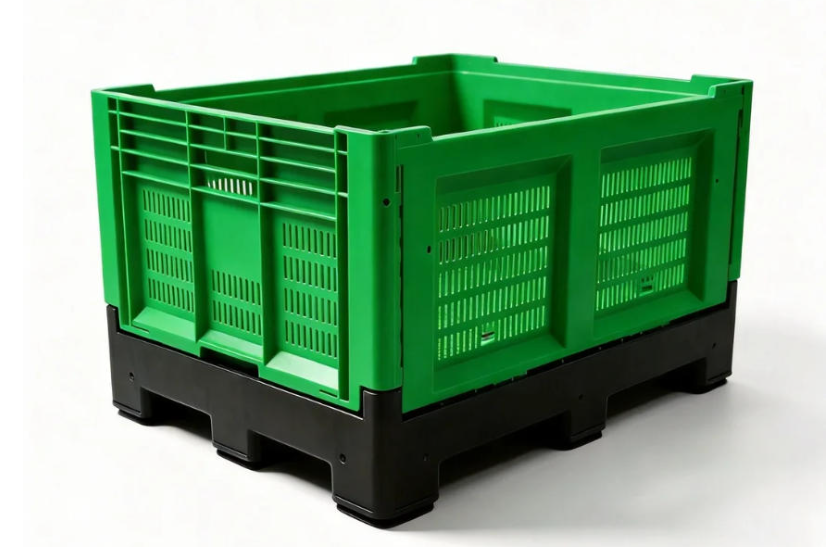
周转箱与托盘注塑使用大克重、高回料比例,且常含矿物或玻纤填充的HDPE/PP,加速磨损并导致飞边、缩痕与周期不稳。
常见原因
- 01大克重需要较长塑化时间,螺杆偏小则回复慢。
- 02回料与填料迅速磨蚀螺杆螺棱与料筒内壁。
- 03料筒磨损导致熔体压力泄漏,保压不足产生缩痕。
- 04止逆阀磨损导致计量不稳,影响克重。
- 05高锁模力与长周期加重塑化部件负担。
技术难点
- 在大型模具上稳定输送大克重熔体。
- 抵抗回料、滑石粉与玻纤填充的磨损。
- 控制厚壁结构件的翘曲与缩痕。
- 长周期生产中保持周期稳定。
忆源技术解决方案
- 01双金属料筒,耐磨衬层适配高产能运行。
- 02耐磨螺杆(HVOF/碳化钨),适配回料与填充HDPE/PP。
- 03按克重与回复时间设计的高产能螺杆结构。
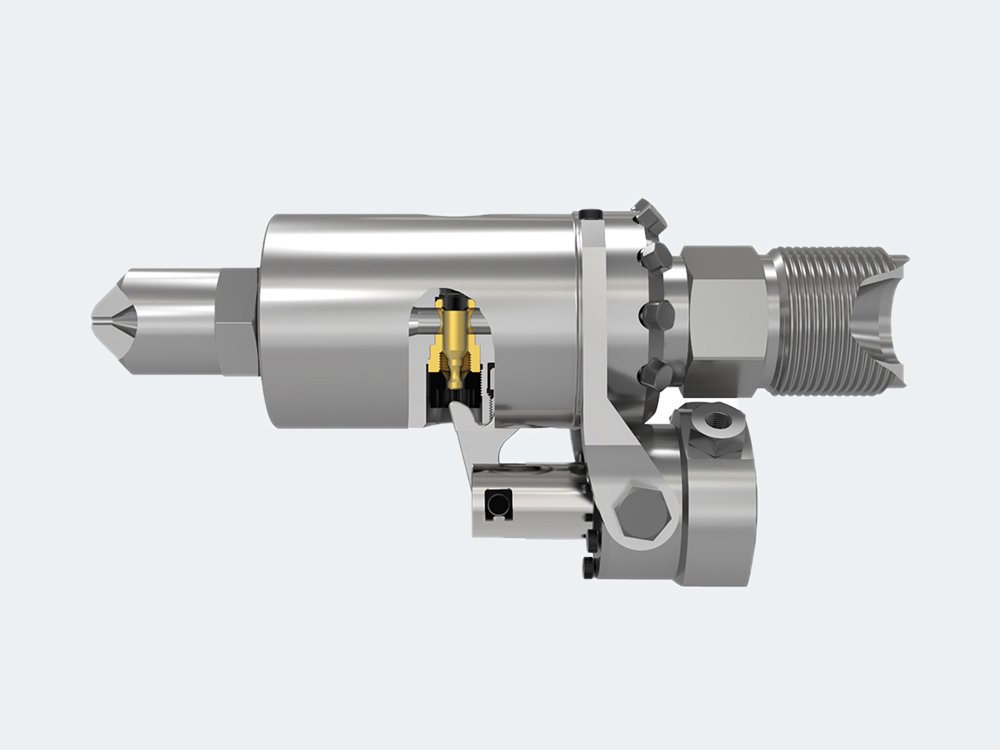
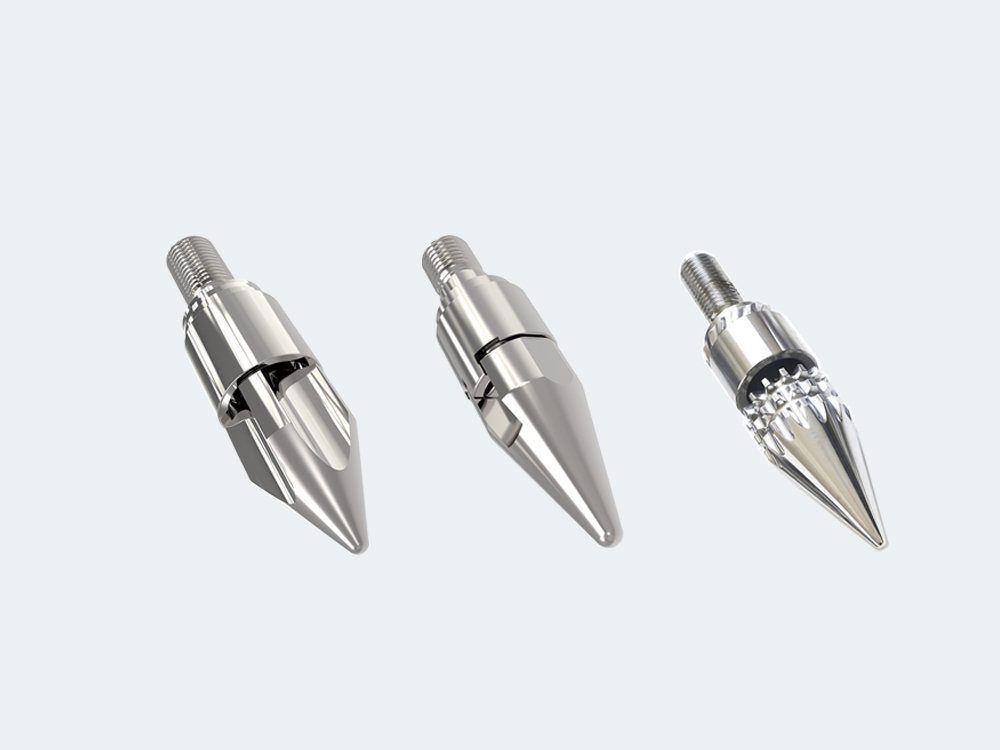
- 04坚固的螺杆头与止逆环,大克重计量可靠。
- 05低剪切计量段,保护制件完整性。
推荐产品
应用 / 材料
可回收周转箱仓储与物流托盘大型散装容器与IBC部件重型可重复使用包装
常见问题解答
HDPE/PP大克重、高回料比例及矿物或玻纤填充迅速磨蚀螺杆螺棱与料筒内壁。耐磨(HVOF/碳化钨)螺杆与双金属料筒可延长寿命。
按克重与回复时间选配螺杆,使用坚固的螺杆头与止逆环保证大克重计量可靠,并保持料筒内径公差以稳定保压。
注塑机品牌型号、克重、树脂牌号与回料比例、填料含量、目标周期,以及现有部件尺寸或图纸。